Langue

La qualité de combustion d'un moteur est verrouillée avant que le piston n'atteigne le point mort haut. L'arbre à cames détermine le moment où les soupapes d'admission et d'échappement s'ouvrent, jusqu'où elles se lèvent et combien de temps elles restent ouvertes. Une erreur de profil de lobe de seulement 0,01 mm sur un seul lobe perturbe la charge air-carburant, décale la courbe de couple et augmente la température des gaz d'échappement. C'est pourquoi les constructeurs de moteurs ont besoin d'arbres à cames de précision : cette pièce fixe le plafond en matière d'efficacité de combustion, de conformité aux émissions et de durabilité des soupapes.
La précision de l'événement des soupapes constitue la plus grande influence mécanique sur l'efficacité de la combustion après la conception de la chambre de combustion elle-même. Une soupape d'admission qui s'ouvre tardivement admet moins de charge ; une soupape d'échappement qui se ferme tardivement extrait le mélange frais du cylindre ; un flanc de lobe utilisé modifier la vitesse d'assise de la soupape et déstabiliser les poussoirs hydrauliques. Chacune de ces défaillances commence par une déviation de la géométrie des lobes de came.
L'étalonnage du moteur suppose une relation fixe entre l'angle du vilebrequin et la position des soupapes. Lorsque le calage de l'arbre à cames s'écarte de cette carte, même de 0,5 degrés, le mélange air-carburant, la fraction de gaz résiduel et la marge de cliquet changent tous. Les conséquences pratiques sont mesurables : le couple maximal s'éloigne de son régime moteur cible, les températures d'échappement grimpent et les émissions de NOx augmentent. Les arbres à cames de précision maintiennent cette relation à l'intérieur de l'enveloppe d'étalonnage depuis le premier cycle d'allumage jusqu'à la fin de la période de garantie.
Les arbres à cames de précision sont spécifiés en microns et en degrés angulaires, et non en termes généraux de qualité. L’inspection à réception d’un motoriste verrouille cinq paramètres, et chacun a une conséquence mécanique directe.
| Paramètre | Tolérance de production | Conséquence de l'écart |
| Erreur de formulaire de profil de lobe | jusqu'à 0,010 mm | Accélération des soupapes modifiée, bruit du poussoir |
| Faux-rond du cercle de base | jusqu'à 0,025 mm | Instabilité du jeu aux soupapes à régime moteur élevé |
| Diamètre du tourillon | jusqu'à 0,020 mm | Stabilité du film d’huile diminuée, risque d’usure des roulements |
| Écart de synchronisation des cames | jusqu'à 0,5 degrés | Changement de couple maximal, température d'échappement plus élevée |
| Rugosité de la surface des lobes Ra | jusqu'à 0,40 micron | Usure plus rapide des lobes, pertes par friction plus élevées |
Ces valeurs semblent faibles isolées mais se composent à l’intérieur d’un système de soupapes complet. Un faux-rond du cercle de base de 0,025 mm modifie la levée effective des soupapes à haut régime, et une surface rugueuse des lobes accélère l'usure qui efface la géométrie d'origine. Pour l'approbation de la production, le fournisseur doit démontrer la maîtrise des cinq paramètres au moyen d'enregistrements de mesures, et non d'un simple rapport sur le premier article.
La précision est temporaire si la surface du lobe ne peut pas survivre à la charge de service. Les matériaux des arbres à cames équilibrent la dureté, la ténacité et la fabricabilité. La fonte réfrigérée convient aux moteurs de production compacts ; le fer nodulaire supporte des charges mécaniques plus élevées ; L'acier allié trempé convient aux cycles de service à haute levée, à haut régime et turbocompressé.
L'itinéraire de traitement thermique déterminant si le lobe conserve son profil de sol pendant tout l'intervalle d'entretien. KORBOR sélectionne des alliages hautes performances et applique un revenu, une cémentation et une trempe pour augmenter la résistance, les duretés et la résistance à l'usure. Le tableau ci-dessous résume les plages de duretés des lobes typiques fournies par ces processus.
Un arbre à cames précis est un exploit ; des milliers d'arbres à cames identiques constituent un système de fabrication. Les automobilistes évaluent leurs fournisseurs sur la base d’une cohérence statistique, et non sur une seule inspection du premier article. Le fournisseur doit prouver sa maîtrise de la matière première, de l'usinage, du traitement thermique et de la métrologie finale de chaque lot.
Anhui KORBOR Machinery Co., Ltd. a passé 25 ans à produire des arbres à cames et uniquement des arbres à cames. C'est Système qualité IATF 16949:2016 appliquer un concept de production zéro défaut à chaque étape, et l'entreprise capacité de production annuelle 2,3 millions de jeux d’arbres à cames.
Le gamme de produits d'arbres à cames automobiles couvre à lui seul plus de 800 références de pièces, tandis que le catalogue d'arbres à cames de moto ajoute plus de 600 modèles. Les automobilistes s'appuient de plus en plus sur des fournisseurs capables de répondre à plusieurs familles de moteurs avec la même discipline de processus.
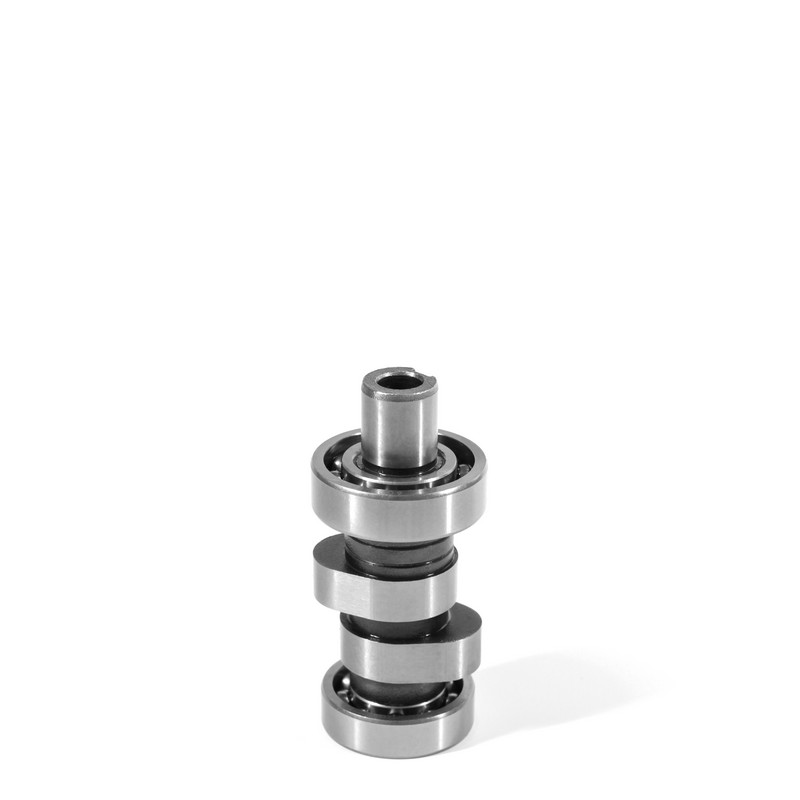 Fabricants et fournisseurs d'arbres à cames de moto OEM/ODM personnalisés Nous sommes des fabricants, des fournisseurs et des usines d'arbres à cames de moto OEM/ODM personnalisés en Chine, ANHUI KORBOR propose des arbres à cames et des L... Voir le produit →
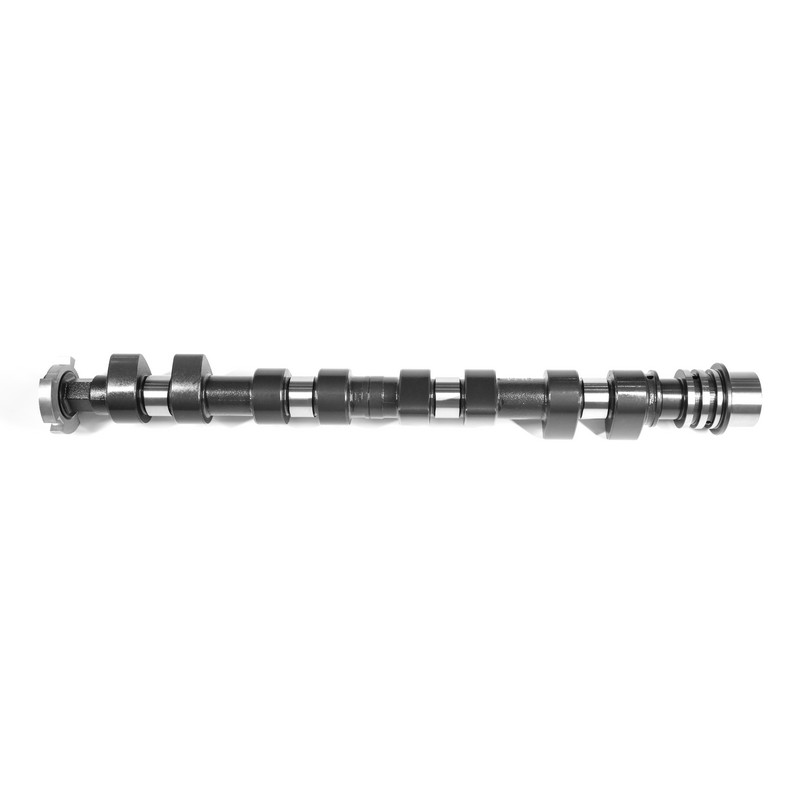 Fabricants et fournisseurs d'arbres à cames automobiles vierges personnalisés En tant que fabricants, fournisseurs et usines d'arbres à cames automobiles vierges personnalisés en Chine, KORBOR propose des arbres à cames en fonte réfrigérée OEM/ODM, des arbres à cames nodulaires... Voir le produit →
Avant d'approuver une source d'arbre à cames, les constructeurs de moteurs doivent vérifier quatre domaines : la métrologie, la traçabilité des matériaux, le contrôle des processus et la traçabilité des lots. La liste de contrôle pratique comprend cinq éléments.
Métrologie d'une seule pièce, certificat de matériau, un test de dureté et examen visuel du profil du lobe. Acceptable uniquement pour la validation de la conception.
Contrôle statistique du processus, contrôles de duretés au niveau des lots, inspection du faux-rond de chaque pièce et traçabilité complète depuis la fusion jusqu'au broyage final. Il s'agit de la condition de libération pour les gammes de moteurs.
Les fabricants de moteurs ont besoin d'arbres à cames de précision, car la précision des événements de soupape contrôle directement la combustion, les émissions et la durabilité. Un écart de synchronisation de seulement 0,5 degrés décale la courbe de couple et une erreur de profil de lobe de l'ordre de 0,010 mm modifie l'accélération de la soupape et la stabilité du poussoir.
L'erreur de forme du profil du lobe, généralement maintenue à 0,010 mm ou moins, est la valeur la plus critique sur le dessin. Il règle l'accélération des soupapes, la vitesse d'appui et le bruit de la commande des soupapes. Le faux-rond du cercle de base et le diamètre du tourillon suivent de près car ils déterminent la stabilité du film d'huile et la cohérence du jeu des soupapes à grande vitesse.
Le traitement thermique convertit un lobe rectifié en une surface dure qui résiste à l'usure. Une dureté ou une profondeur de boîtier inégale provoque une usure locale et le lobe perd rapidement son profil d'origine. Le durcissement par induction, la cémentation et la nitruration sont les voies courantes, choisies en fonction de la contrainte de contact et du cycle de service du moteur cible.
L'IATF 16949 :2016 constitue la référence industrielle pour la production d'arbres à cames automobiles. Cela nécessite un contrôle statistique des processus, une traçabilité complète des matériaux et une continuité tout au long de la chaîne de fabrication. La qualité du système du fournisseur doit être auditée avec autant de rigueur que sa capacité d'usinage.




 闽公网安备 35018102000203 号
